Výběr třídy nerezové oceli pro šoupátka
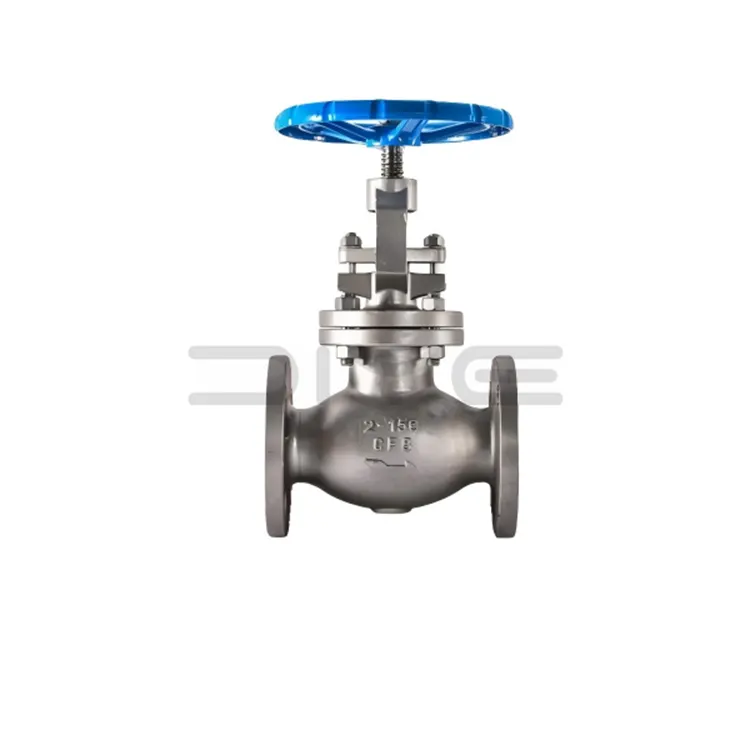
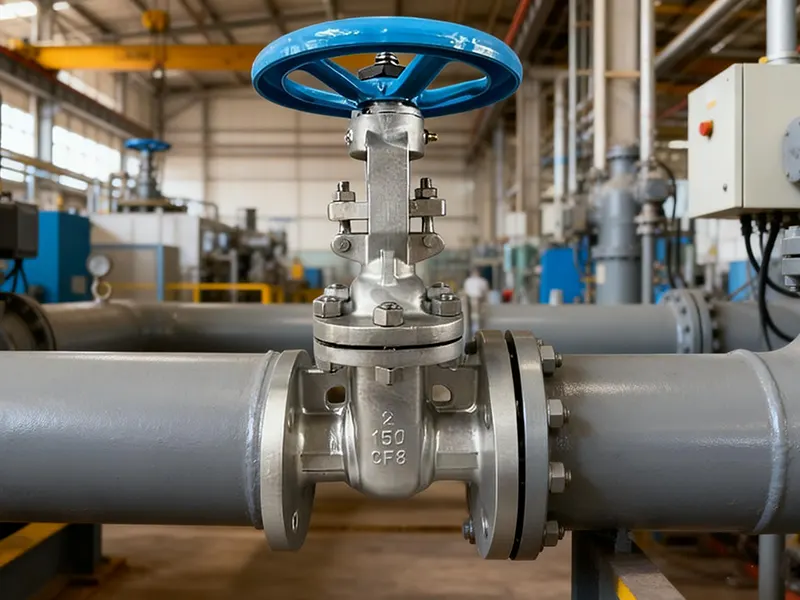
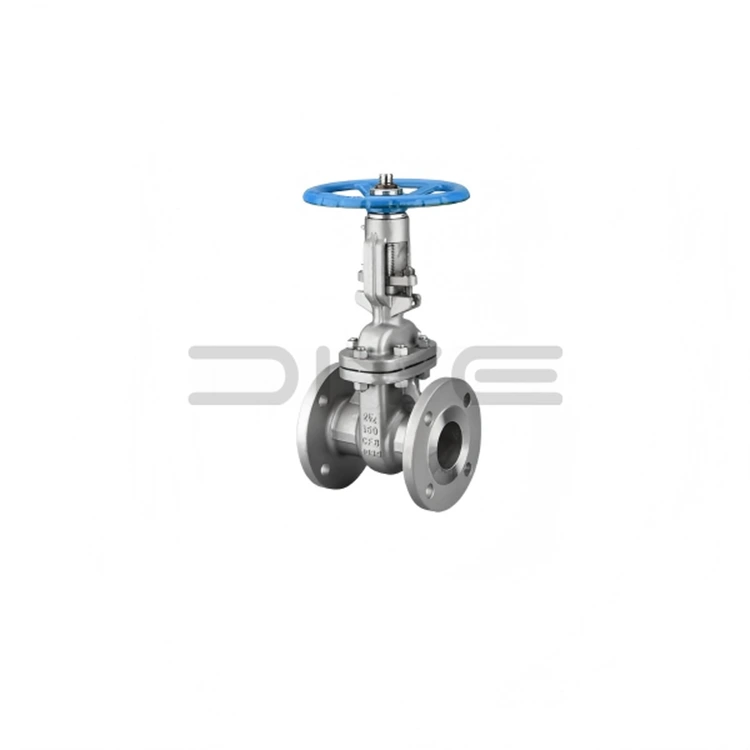
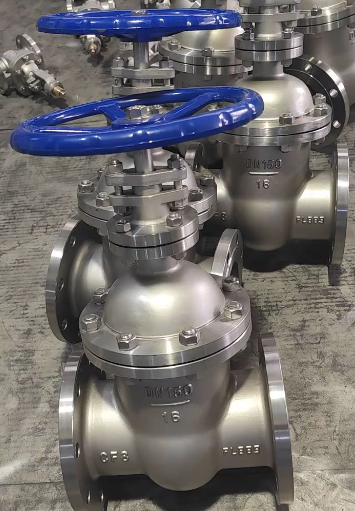
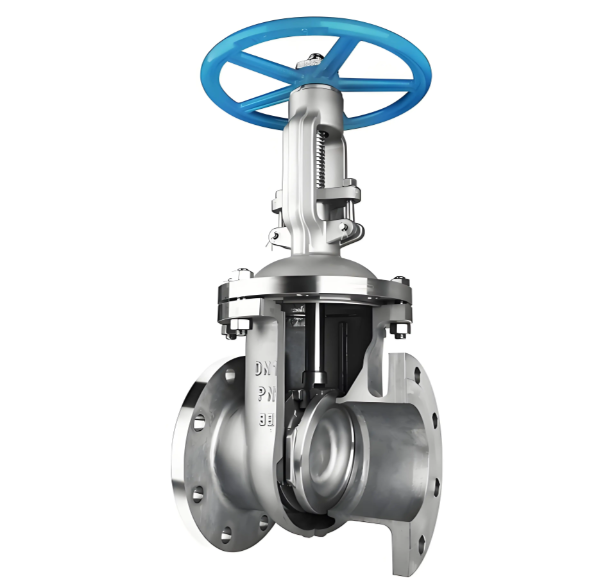
Výběr jakosti materiálu proŠoupátka z nerezové oceli Výběr jakosti materiálu pro šoupátka z nerezové oceli je určen charakteristikou média a provozními podmínkami teplota-tlak. Níže jsou uvedeny tři široce používané třídy odlitků:
CF8 (304 nerezová ocel):Vhodné pro mírně korozivní média, jako je zředěná kyselina dusičná a organické kyseliny. Odolává provozním teplotám až 400 °C a poskytuje nejhospodárnější výkon.
CF8M (316 nerezová ocel):Navrženo pro středně korozivní provozy včetně zředěné kyseliny sírové, kyseliny fosforečné a mořské vody. Jeho maximální provozní teplota dosahuje 450 °C; přídavek molybdenu výrazně zlepšuje odolnost proti důlkové korozi.
CF3M (ultranízkouhlíková nerezová ocel 316L):Preferováno pro svařované sestavy. Jeho obsah uhlíku je udržován pod 0,03 %, což účinně zabraňuje mezikrystalové korozi v oblastech ovlivněných teplem svaru.
Pro speciální provozní podmínky jsou k dispozici alternativní třídy:
CF8C (nerezová ocel 347):Přídavek niobu stabilizuje uhlík a poskytuje vynikající odolnost proti vysokoteplotní mezikrystalové korozi.
CN7M (slitina 20):Speciálně vyvinutý pro použití s horkou koncentrovanou kyselinou sírovou.
Postup při výběru třídy:
Potvrďte typ a koncentraci procesního média
Pro ověření korozní kompatibility kandidátských tříd si přečtěte příručky odolnosti proti korozi
Definujte parametry provozní teploty a tlaku
Dokončete stupeň, který splňuje požadavky na korozi i tlak a teplotu
Charakteristiky odlévání a obráběníŠoupátka z nerezové oceliPostup odlévání šoupátek z nerezové oceli se podstatně liší od šoupátek z uhlíkové oceli.
Nerezová ocel vykazuje horší tekutost roztaveného kovu ve srovnání s uhlíkovou ocelí. Teplota lití se musí zvýšit o 50–80 °C, aby se dosáhlo úplného vyplnění formy; nadměrná teplota však způsobuje hrubozrnnou strukturu a sníženou mechanickou pevnost.
Nerezová ocel se také vyznačuje zhruba 1,5krát vyšším smrštěním než uhlíková ocel. Větší stoupačky jsou proto povinné v konstrukci vtokového systému, aby se zmírnily silné smršťovací dutiny. Během odlévání se tvoří tvrdší povrchové okují, takže vyklepávání a broušení je pracnější.
Při obráběcích operacích se nerezová ocel vyznačuje špatnou obrobitelností a silnou tendencí k mechanickému zpevnění, což urychluje opotřebení nástroje. Mezi praktická protiopatření patří použití řezných nástrojů ze slinutého karbidu řady YG, snížení řezné rychlosti na 60–70 % typických hodnot pro uhlíkovou ocel a použití vyšších rychlostí posuvu, aby se zabránilo setrvání nástroje na povrchových vrstvách zpevněných obrobkem.
Zvláštní pozornost by měla být věnována tvrdému nanášení těsnicích ploch. Neodpovídající koeficienty tepelné roztažnosti mezi základním kovem z nerezové oceli a návary stellitu mohou způsobit zbytkové napětí a deformaci součástí po svařování. Povrchová úprava a pasivace pro šoupátka z nerezové oceli Navzdory vnitřní odolnosti nerezové oceli proti korozi zůstává řádná povrchová úprava a pasivace rozhodující pro spolehlivou životnost.
Vnitřní povrchová úprava:
Vnitřní průtokové cesty jsou čištěny tryskáním, aby se odstranily okuje a zbytkový písek. Komponenty jsou poté ošetřeny směsným pasivačním roztokem kyseliny dusičné a fluorovodíkové. Tato úprava eliminuje povrchovou kontaminaci volným železem a vytváří jednotný, hustý pasivní film z oxidu chromitého o tloušťce 2–5 nm – bariéru jádra poskytující ochranu proti korozi.
Kvalita pasivace se ověřuje pomocí testu blue-spot: na povrch se nanese zkušební roztok (ferkyanid draselný plus kyselina dusičná). Procházející výsledek nevykazuje žádné modré zbarvení do 30 sekund; modré skvrny označují zbytkovou kontaminaci volným železem.
Vnější povrchová úprava:
Šoupátka z nerezové oceli běžně nevyžadují vnější nátěr díky dobré odolnosti proti atmosférické korozi. Pokud projektové specifikace nařizují značení nátěrem, musí být nejprve aplikován epoxidový základní nátěr, aby se překonala špatná přilnavost nátěru na hladké povrchy z nerezové oceli, a poté musí být aplikován vrchní nátěr.
Těsnicí plochy přírub jsou potaženy antikorozním mazivem pro dočasnou ochranu během přepravy a skladování, čímž se zabrání vzniku skvrn na povrchu, které by ohrozily těsnicí výkon.
Související novinky
- Co je kovaný ocelový uzavírací ventil a jak podporuje spolehlivé průmyslové řízení průtoku?
- Přírubový Y sítko z nerezové oceli ANSI 150LB pro spolehlivou filtraci potrubí
- Kompletní proces testování kulového ventilu z nerezové oceli | Standardní kontrola a zajištění kvality
- Sanitární 3dílný škrticí ventil pro systémy kontroly hygienických kapalin
- Sanitární šroubení Trendy zpětného ventilu v moderním zpracování hygienických kapalin
- Dvoudílný přírubový kulový ventil: Konstrukční principy, pravidla instalace a omezení aplikace
Nechte mi zprávu